
www.foodpackautomation.de
20
'26
Written on Modified on
Optimierung der Brauereikapazität durch fortschrittliche Prozesstechnologie
GEA führt den Orbital-Tankreiniger GEA AdaptAx zusammen mit wasserhydraulischen Prozessantrieben ein, um den Durchsatz von Brauereien zu steigern und den Medienverbrauch innerhalb bestehender Infrastrukturen zu senken.
www.gea.com
Industrielle Brau- und Getränkebetriebe stehen unter wachsendem Druck, den operativen Durchsatz zu erhöhen, den Medien- und Energieverbrauch zu minimieren und vielfältige Produktportfolios einzuführen, ohne dabei die physische Grundfläche der Anlagen zu vergrößern. In großtechnischen Gär- und Lagerkellerumgebungen wird die Anlagenkapazität häufig nicht durch das Brauvolumen begrenzt, sondern durch die Durchlaufzeiten von Hilfsprozessen, thermische Ineffizienzen und Speicherbegrenzungen. Um diesen prozessualen Engpässen zu begegnen, konzentrieren sich ingenieurtechnische Ansätze auf eine effizientere Reinigungsvalidierung, die Implementierung einer späten Produktdifferenzierung sowie auf die Nachrüstung bestehender thermischer Systeme.
Mechanische Orbitale Reinigung und Optimierung der Verfügbarkeit
Die Turnaround-Zeiten der CIP-Reinigung (Cleaning-in-Place) bestimmen maßgeblich die Gesamtverfügbarkeit von Großtanks in Gär- und Lagerkellern. Herkömmliche statische Sprühkugeln oder rotierende Sprühköpfe sind häufig auf hohe Wasservolumina und lange chemische Kontaktzeiten angewiesen, um die geringe mechanische Scherkraft an den Behälterwänden zu kompensieren. Orbitalreiniger lösen diese betriebliche Herausforderung, indem sie eine getriebegesteuerte Zwei-Achsen-Rotation nutzen, um gezielte, hochprallende Flüssigkeitsstrahlen in einem reproduzierbaren Rastermuster über die gesamte Innenoberfläche zu führen.
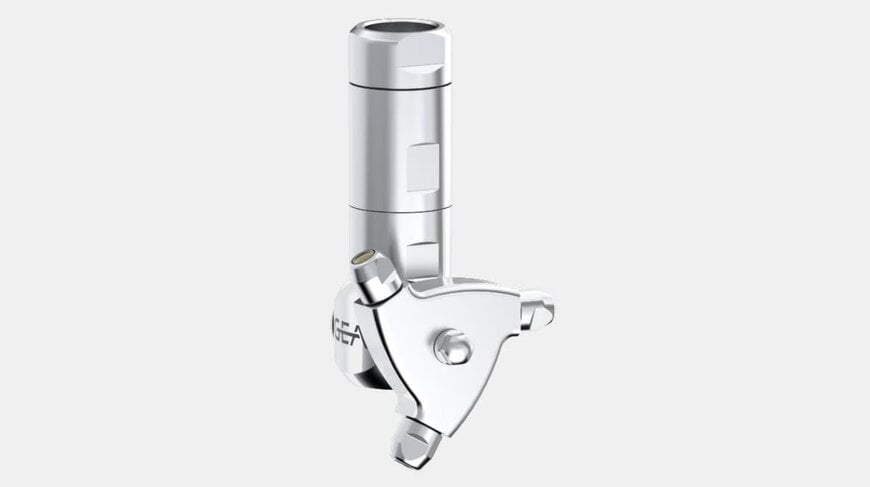
Der Orbital-Tankreiniger GEA AdaptAx erzeugt eine um bis zu 30 Prozent höhere mechanische Reinigungskraft als die Vorgängergeneration. Durch die Erhöhung der mechanischen Scherkraft wird die Abhängigkeit von langen chemischen Einwirkzeiten und hohen Flüssigkeitsvolumina reduziert. Der mechanische Aufbau ist modular ausgelegt: Austauschbare Düsenkonfigurationen ermöglichen die exakte Anpassung an spezifische Tankgeometrien, Verschmutzungsgrade und Chargenrezepturen, ohne dass die gesamte Antriebseinheit ausgetauscht werden muss. Routinewartungen können mit Standardwerkzeugen durchgeführt werden.
In einem Berechnungsmodell für einen Tankpark mit 50 Gär- und Lagertanks und wöchentlicher Reinigung (2.600 CIP-Zyklen pro Jahr bei identischen Behältergrößen und Verschmutzungsgraden) sank die Zykluszeit von 60 auf 45 Minuten pro Tank. Das erforderliche Reinigungsvolumen reduzierte sich von 100 auf 60 Kubikmeter pro Zyklus bei einem reduzierten Betriebsdruck von 8 bar statt 10 bar und einem verringerten Volumenstrom von 80 statt 100 Kubikmetern pro Stunde. Die resultierende Zeitersparnis von 15 Minuten pro Zyklus entspricht jährlich 650 zusätzlichen Tankbetriebsstunden (rund 27 Tagen gewonnener Tankverfügbarkeit), während der jährliche Wasserverbrauch sowie das anfallende Abwasser in einem Total-Loss-System um 104.000 Kubikmeter sinken.
Präzise Durchflussmodulation und Inline-Differenzierung
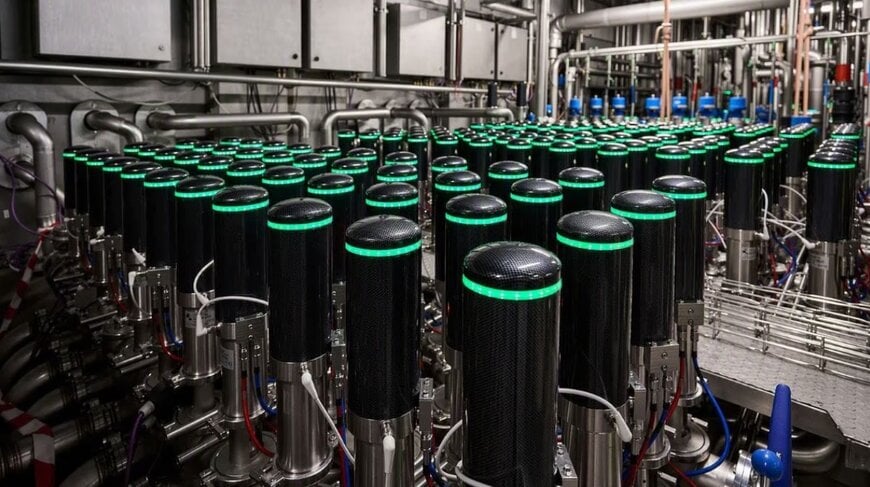
Lagerkellerstrukturen sind traditionell darauf ausgelegt, unterschiedliche Fertigbiere bis zur Abfüllung in dedizierten Drucktanks vorzuhalten. Der wasserhydraulische Ventilantrieb GEA Hydract, integriert in das VARIVENT-Ventilportfolio, verändert diese Architektur, indem die pneumatische Ansteuerung durch ein geschlossenes Wasserhydrauliksystem ersetzt wird. Pneumatikantriebe unterliegen der Kompressibilität von Luft, was Ventile häufig auf rein binäre Auf/Zu-Schaltungen oder grobe Regulierungen beschränkt. Ein geschlossenes Hydrauliksystem gewährleistet dagegen eine starre Ventilpositionierung im Mikrometerbereich, wodurch Standard-Prozessventile kontinuierliche Regelungsaufgaben übernehmen können.
Diese Positionierungsstabilität ermöglicht eine späte Produktdifferenzierung (Late Product Differentiation) durch Inline-Blending unmittelbar vor den Abfülllinien, anstatt fertige Produktvarianten in separaten Lagertanks vorzuhalten. In einer Brownfield-Implementierung in der Brauerei Carlsberg im dänischen Fredericia reduzierte dieser Ansatz den Bedarf an Drucktanks von 26 auf 14 Behälter. Gleichzeitig stieg die durchschnittliche Auslastung der verbleibenden Lagerkapazität von 54 auf 90 Prozent.
Thermische Nachrüstungen und Produktrückgewinnung
Im Sudhaus stellt das Würzekochen eine der energieintensivsten Phasen des Brauprozesses dar. Anstatt vollständige Gefäße auszutauschen, modifizieren gezielte Retrofits die Wärmeübertragungskinetik. Das GEA QBOIL-System integriert eine fraktionierte Kochung in bestehende Sudpfannen und senkt den thermischen Energiebedarf in diesem Prozessschritt um bis zu 35 Prozent.
Die Ausbeuteoptimierung im nachgelagerten Bereich setzt an der Rückgewinnung von verwertbarem Bier aus verbleibenden Hefegelägern an. Integrierte Zentrifugenmodule wie das GSX Skid und GEA plug & win Beer Recovery trennen das Bier mechanisch von der überschüssigen Hefe und führen die geklärte Flüssigkeit direkt in den Brauprozess zurück. Diese kontinuierliche Produktrückgewinnung steigert die Gesamtbierausbeute je nach Betriebsbedingungen um bis zu zwei Prozent ohne Unterbrechung der laufenden Produktion.
Anlagenweite Dekarbonisierungsanalysen
Einzelne Anlagenmodernisierungen erzielen ihre maximale Wirkung erst dann, wenn sie mit der gesamten Energie- und Medieninfrastruktur des Standorts abgestimmt sind. Der Beratungsansatz GEA Add Better Consulting analysiert Bestandsanlagen, um thermische Verluste und Medienverbräuche zu quantifizieren, bevor Investitionsentscheidungen getroffen werden. Diese Analysen münden in das Konzept GEA NEXUS, das brautechnische Prozesse mit industrieller Wärmepumpen-, Kälte- und Abwärmetechnik verknüpft, um schrittweise Dekarbonisierungspfade für komplexe Produktionsstandorte zu realisieren.
Steffen Rathmann, Vice President Business Line Beverage bei GEA, erklärt: „Brauereien brauchen heute nicht automatisch mehr Anlagen. Sie brauchen mehr Möglichkeiten, den Wert der bereits vorhandenen Ausrüstung besser zu nutzen. Das kann ein fein abgestimmter Prozess sein, ein gezielter Retrofit oder eine neue Technologie, die es erlaubt, vorhandene Kapazitäten anders einzusetzen.“
Diese Technologiekonzepte sowie Verfahren zur Membran-Entalkoholisierung mittels GEA AromaPlus werden auf der Branchenfachmesse BrauBeviale vorgestellt.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbs-Benchmarkings, die nicht in der ursprünglichen Produktankündigung enthalten waren.
In der industriellen Getränketechnologie werden Tankreinigungssysteme gemäß den Standards der European Hygienic Engineering and Design Group (EHEDG) und den 3-A-Sanitary-Standards in vier mechanische Reinigungsklassen eingeteilt: statische Sprühkugeln (Klasse I), frei rotierende Sprühköpfe (Klasse II), flüssigkeitsgetriebene Rotationsstrahlreiniger (Klasse III) und getriebesteuerte Orbital-Rotationsstrahlreiniger (Klasse IV).
Statische Sprühkugeln basieren primär auf Schwerkraft und chemischer Ablösung; sie arbeiten bei niedrigem Vordruck (1,5 bis 2,5 bar), erfordern jedoch hohe Volumenströme (oft 15 bis über 25 Kubikmeter pro Stunde bei mittleren Tanks), um einen geschlossenen Ablauf-Flüssigkeitsfilm aufrechtzuerhalten. Getriebegesteuerte Orbitalreiniger hingegen nutzen ein integriertes, mediumgetriebenes Getriebe, das zwei- oder vierdüsige Strahlköpfe simultan um die horizontale und vertikale Achse dreht. Dadurch entsteht ein vektorielles Strahlbild, das die Tankinnenwand in einem dichten, programmierbaren Raster abfährt. Vergleichbare industrielle Orbitalreiniger der Klasse IV – wie etwa die Serien Alfa Laval TJ40G oder Toftejorg – operieren typischerweise in einem Druckbereich von 3 bis 12 bar und erzeugen punktuell hohe Wandaufprallkräfte, die auch hartnäckige Beläge wie Bierstein (Calciumoxalat) oder Heißtrub mechanisch entfernen.
Im Bereich der Prozessfluidsteuerung markiert der Wechsel zu geschlossenen wasserhydraulischen Antrieben eine Abkehr von der standardmäßigen 6-bar-Druckluftversorgung. Druckluftnetze in Industrieumgebungen weisen häufig parasitäre Leitungsverluste von 20 bis 30 Prozent durch Leckagen auf und verbrauchen an den Kompressorstationen nicht rückgewinnbare elektrische Energie. Wasserhydraulische Systeme eliminieren den Druckluftbedarf am Ventil vollständig und bieten durch die Inkompressibilität des Wassers eine Wiederholgenauigkeit der Ventilsitzpositionierung im Submillimeterbereich. Dieses dynamische Regelverhalten ermöglicht hochpräzise Korrekturen des Mischungsverhältnisses während des High-Gravity-Blendings und inline dosierter Rezepturverläufe, reduziert den Bedarf an Puffertanks und erfüllt strenge lebensmittelrechtliche Anforderungen ohne Kontaminationsrisiken durch Mineralöle.
Bearbeitet von Evgeny Churilov, Induportals Media – Angepasst durch KI.
www.gea.com
Fordern Sie weitere Informationen an…
