
www.foodpackautomation.de
17
'26
Written on Modified on
Machine Vision ermöglicht Prüfung und Rückverfolgbarkeit im Submikrometerbereich
Bertram Elektrotechnik setzt MVTec HALCON in einer vollautomatisierten Anlage für Magnetventilanker ein.
www.mvtec.com
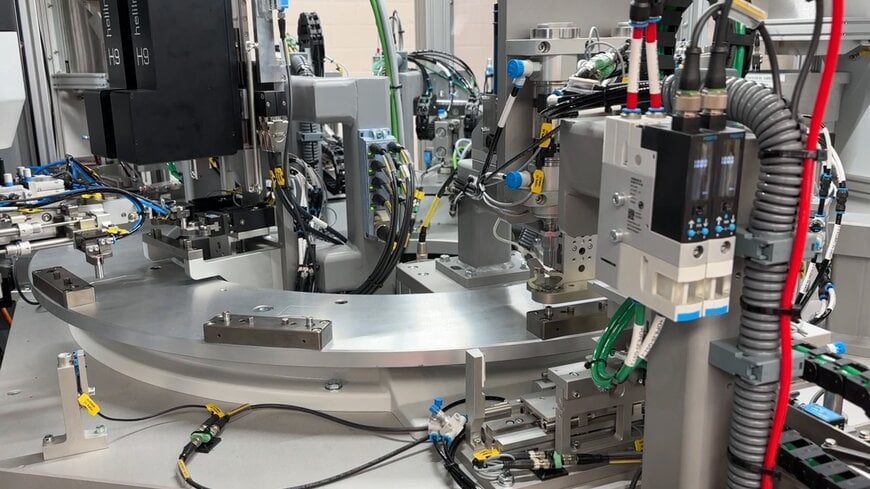
Die Bertram Elektrotechnik GmbH hat eine vollautomatisierte Anlage zur Fertigung von Magnetventilankern entwickelt, die Montage, Prüfung und Verpackung in einem einzigen Prozess vereint. Die Machine-Vision-Software MVTec HALCON unterstützt dabei alle Schritte vom Barcodelesen über Lage- und Anwesenheitskontrollen bis hin zur abschließenden 3D-Qualitätsprüfung. Das 1949 gegründete Unternehmen mit Sitz in Deutschland ist in den Bereichen Automatisierungstechnik, Schaltschrankbau und Bildverarbeitung tätig und konzentriert sich auf den Sondermaschinenbau, insbesondere auf automatisierte Montageanlagen mit integrierter Prüftechnik. Beauftragt wurde Bertram von einem Kunden aus dem Anlagenbau, der die Anker bisher auf einer separaten, langsameren Montageanlage gefertigt und nur stichprobenartig manuell visuell geprüft hatte. Ziel war es, die Kapazität zu erweitern und die Qualitätskontrolle deutlich zu verbessern.
Montage auf einem Rundtakttisch
Jeder Anker hat einen Durchmesser von etwa 8 bis 9 mm und eine Höhe von rund 20 bis 25 mm und besteht aus sechs Einzelteilen: einem Rohling, einer kleinen Dichtungseinlage, einer kleinen Feder, einem Niet, einer großen Feder und einer großen Dichtungseinlage. Die Anlage arbeitet zweispurig und fertigt pro Takt zwei Anker in etwa sieben Sekunden, also rund alle 3,5 Sekunden einen Anker. Ein SCARA-Roboter entnimmt die Rohteile aus dem Tray und setzt sie auf einen Rundtakttisch, der sie durch die Bearbeitungsstationen taktet, an denen die kleinen Dichtungseinlagen, die kleinen Federn und die Niete montiert werden. Anschließend wird der Niet auf Anwesenheit geprüft, gefolgt von der Montage und Prüfung der großen Feder. An der letzten Montagestation werden die großen Dichtungseinlagen in eine geölte Einpressbuchse gesetzt und mit einem Montagestempel eingepresst. Ein zweiter SCARA-Roboter übergibt die Anker dann an die optische Prüfstation. Fehlerhafte Teile werden über eine separate Schublade ausgeschleust, während Gutteile in Blister verpackt und in Viererstapeln aus der Anlage gefördert werden. Laut Geschäftsführer Jendrik Bertram wäre die Kombination aus sehr kleinen Bauteilen, empfindlichen Dichtungseinlagen und Federn, präziser Montage und kurzer Taktzeit ohne Machine Vision wirtschaftlich nicht umsetzbar.
Prüfung im Submikrometerbereich
Für die Qualitätsprüfung kommen zwei Weißlichtinterferometer von Heliotis zum Einsatz. Ein Greif-Schwenk-Modul dreht jeden Anker um 180 Grad, sodass beide Seiten geprüft werden können. Die Anlage kontrolliert die Einpresstiefe der Dichtungseinlagen, die Maßhaltigkeit der Anker und die Oberflächenbeschaffenheit der Dichtungseinlagen mit Genauigkeiten im Submikrometerbereich. Jendrik Bertram erläutert, dass herkömmliche Sensorik dafür nicht ausreicht, da Maßhaltigkeit und Oberflächenfehler an zwei unterschiedlichen Materialien, Stahl und Gummi, vollflächig, berührungslos, beidseitig und innerhalb der Taktzeit geprüft werden müssen. Die Technologie ermöglicht zudem eine 100-Prozent-Prüfung, rückverfolgbare Messwerte und die Visualisierung von Fehlerbildern, was die Erkennung von Serienfehlern und Trendanalysen unterstützt.
Eine Softwareplattform für mehrere Aufgaben
HALCON übernimmt in der Anlage drei zentrale Aufgaben: Die Software liest die Barcodes auf den Trays für die Rückverfolgbarkeit der Bauteile, prüft mithilfe von Shape Matching Lage und Anwesenheit der Komponenten in den Montagestationen und führt die abschließende optische Prüfung durch. Dabei werden die 3D-Höhendaten der beiden Heliotis-Sensoren direkt in HALCON ausgewertet. 3D-Operatoren dienen dazu, relevante 3D-Punkte auszuwählen, Objektmodelle zu segmentieren, Abstände zu berechnen, 3D-Daten zusammenzuführen und Koordinatentransformationen durchzuführen. Die meisten Prüfungen, darunter Einpresstiefe, Maßhaltigkeit und Oberflächenmerkmale, erfolgen direkt auf den 3D-Daten. Bertram erstellt die Bildverarbeitungsaufgaben in HDevelop, der integrierten Entwicklungsumgebung von MVTec, und bindet sie in die Laufzeitumgebung ein. Die Kommunikation mit der Siemens-SPS erfolgt über OPC UA, wobei die Schnittstelle automatisch aus den Prozedurparametern der HALCON-Jobs erzeugt wird. Bildaufnahme, Auswertung und Rückmeldung an die SPS laufen synchron zum Rundtakttisch. Laut Jan Gärtner, HALCON Product Manager bei MVTec, zeigt die Anwendung, wie eine Standardsoftware Identifikation, Lagebestimmung, Anwesenheitsprüfung, 3D-Messung und Oberflächeninspektion in einem einzigen System abdecken kann.
Ergebnisse in der Produktion
Die Anlage wurde beim Endkunden in Betrieb genommen und inzwischen um weitere Produktvarianten erweitert. Die Produktionskapazität wurde erhöht und die Qualitätsprüfung verbessert: Die Anlage arbeitet in der geforderten Taktzeit und ermöglicht eine rückverfolgbare Inline-Prüfung zu 100 Prozent. Jendrik Bertram geht davon aus, dass Machine Vision im Sondermaschinenbau weiter an Bedeutung gewinnen wird, da die Aufgaben anspruchsvoller werden, die Variantenvielfalt steigt und Kunden zunehmend eine vollständige Prüfung direkt in der Fertigungslinie erwarten.
Zusätzlicher Kontext:
Dieser Abschnitt erläutert allgemeine Prinzipien der Weißlichtinterferometrie, die in der ursprünglichen Pressemitteilung nicht enthalten sind.
Ein Weißlichtinterferometer teilt das Licht einer breitbandigen Lichtquelle in zwei Strahlengänge auf: Einer wird an einem Referenzspiegel reflektiert, der andere an der zu messenden Oberfläche. Werden beide Strahlen wieder zusammengeführt, entstehen Interferenzstreifen nur dort, wo die beiden Weglängen sehr genau übereinstimmen, da weißes Licht eine sehr kurze Kohärenzlänge besitzt.
Indem das Gerät den Abstand zwischen Sensor und Oberfläche verfährt und für jedes Pixel erfasst, wo die Interferenzstreifen auftreten, erstellt es eine Höhenkarte der Oberfläche. So lassen sich sehr feine Höhenunterschiede berührungslos messen, was das Verfahren für die Prüfung kleiner Merkmale wie Einpresstiefen und Oberflächenbeschaffenheit an empfindlichen Bauteilen geeignet macht.
Bearbeitet von dem Industrieredakteur Lekshman Ramdas mit KI-Unterstützung.
www.mvtec.com
Fordern Sie weitere Informationen an…
