
www.foodpackautomation.de
11
'26
Written on Modified on
Automatisierte Schrotmühlen-Prozesssteuerung im Sudhaus
Bühler brachte die Schrotmühle Maltomat IV auf den Markt, um die Schrotfraktionierung zu stabilisieren und manuelle Linienstopps bei Getreidechargenwechseln zu vermeiden.
www.buhlergroup.com
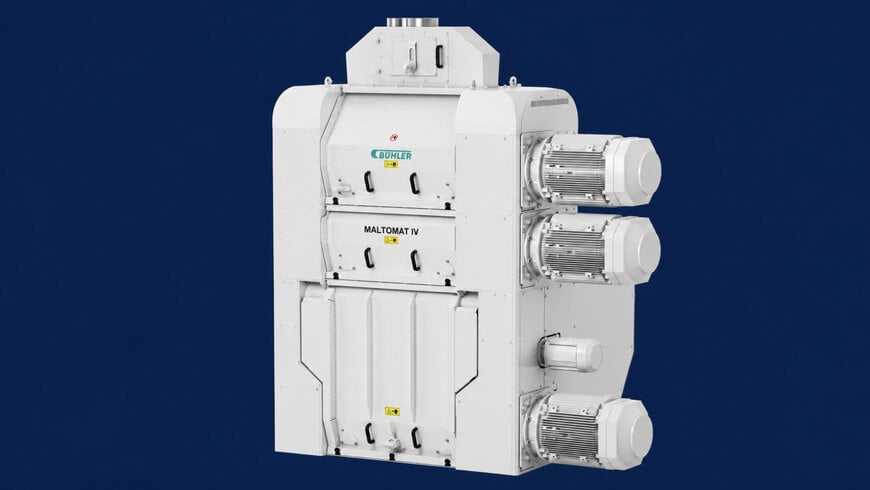
Malzverarbeitungsbetriebe und industrielle Sudhäuser sehen sich mit betrieblichen Störungen durch natürliche Schwankungen der Rohstoffeigenschaften konfrontiert, die häufige mechanische Nachkalibrierungen erfordern, um die Sudhausausbeute und die Filtrationsgeschwindigkeiten aufrechtzuerhalten. Der Schweizer Technologiekonzern Bühler begegnete diesen verfahrenstechnischen Engpässen mit der Einführung der Schrotmühle Maltomat IV, die digitale Prozessautomatisierung und geschlossene Servomotor-Regelkreise integriert, um variierende Getreidelose ohne Produktionsunterbrechungen zu verarbeiten.
Optimierung der Schrotfraktionierung und der Läuterleistung im Sudhaus
Im gewerblichen Brauprozess bestimmt die physikalische Zusammensetzung der Schrotfraktion maßgeblich die Kinetik der Würzetrennung sowie die Läuterleistung. Beim Einsatz von Läuterbottichen muss die Spelze intakt bleiben, um einen durchlässigen natürlichen Filterkuchen zu bilden, während Mehlkörper und Stärke fein aufgeschlossen werden müssen, um den enzymatischen Abbau während des Maischens zu gewährleisten. Schwankungen in Kornhärte, Feuchtigkeitsgehalt und Korngröße über verschiedene Malzchargen hinweg erforderten in der Vergangenheit manuelle mechanische Einstellungen des Walzenspalts. Diese Nachjustierungen erforderten oft Anlagenstillstände oder basierten auf Schätzungen des Bedienpersonals, was zu Schwankungen bei den Ablaufzeiten, einem erhöhten Risiko für Läuterprobleme und längeren Chargenwechselzeiten führte.
Funktionsprinzipien und mechanische Automatisierungsarchitektur
Die Maltomat IV automatisiert die Walzenspaltregulierung über Präzisionsservomotoren in Verbindung mit softwarebasierter Echtzeitsteuerung. Anstatt die Mühle anzuhalten, um die Walzenabstände zwischen unterschiedlichen Rohstoffchargen manuell neu einzustellen, führen Bediener dynamische Anpassungen des Mahlspalts während des laufenden Betriebs durch. Integrierte Kalibrierungsassistenten auf der Benutzeroberfläche führen das Bedienpersonal durch den Ausrichtungsprozess, definieren reproduzierbare Spaltabstände und standardisieren die Schrotgranulometrie.
Die Systeminstrumentierung zeichnet kontinuierlich Betriebsparameter auf, um rotierende mechanische Komponenten zu schützen und einen gleichmäßigen Massenstrom sicherzustellen. Das System erfasst Walzendrehzahlen, Lagertemperaturprofile und Materialaufgaberaten in Echtzeit. Diese Datenströme werden direkt an ein 15-Zoll-Full-HD-Touchscreen-Terminal übertragen, das nach ATEX-Explosionsschutzstandards für explosionsgefährdete Mahlbereiche zertifiziert ist, sodass Fachkräfte die Prozessbedingungen unmittelbar im Mühlenraum überwachen können.
Mechanische Konfiguration und Integration in das Sudhaus
Die Mühle arbeitet mit einer vollelektrischen Konstruktion, die pneumatische Antriebe vollständig überflüssig macht, wodurch separate Druckluftrohrnetze und zusätzliche Kompressoranlagen entfallen. Bühler liefert die Maschine in mechanischen Vier- und Sechswalzen-Ausführungen mit Durchsatzleistungen von 4 bis 16 Tonnen Gerstenmalz pro Stunde. Der Arbeitsbereich eignet sich für Trockenmalz, konditioniertes Malz sowie ungemälztes Braugetreide.
Die Vierwalzen-Ausführung bedient Standardkonfigurationen von Läuterbottichen, während die Sechswalzen-Konstruktion eine gestufte Spelzentrennung und eine gezielte Zerkleinerung des Mehlkörpers ermöglicht, die sich sowohl für hochkonzentrierte Läuterbottiche als auch für feinpartikuläre Maischefilteranwendungen eignet. In Maischefilterumgebungen erlaubt die präzise Trennung der Spelzen eine vollständigere Schrotzerkleinerung, ohne übermäßigen Feinstaub zu erzeugen, der die Membranfiltration behindert. Alle medienberührenden Oberflächen entsprechen den lebensmittelrechtlichen Vorgaben der Europäischen Union sowie den Richtlinien der US-amerikanischen Food and Drug Administration. Das Gehäuse integriert ein Flammenlöschsystem, um die Ausbreitung von Staubexplosionen bei der Getreidehandhabung einzudämmen und zu unterdrücken.
Bühler präsentierte die industrielle Schrotmühle Brauereiingenieuren und Mälzern auf der Fachmesse BrauBeviale, die vom 10. bis 12. November 2026 in Nürnberg stattfand.
Zusätzlicher Kontext:
Dieser Abschnitt beschreibt technische Spezifikationen und Wettbewerbsvergleiche, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Leistungsvergleiche zur Mahleffizienz in der Brautechnik stellen Walzenmühlen schnelllaufenden Hammermühlen gegenüber. Herkömmliche Hammermühlen zerkleinern Getreide durch Hochgeschwindigkeitsaufprall und erreichen eine vollständige Reduzierung der Endospermpartikelgröße unter 200 Mikrometer zur Maximierung der Maischefilterausbeute; allerdings zerstören Hammermühlen die Malzspelze, wodurch das Schrot für konventionelle Läuterbottiche unbrauchbar wird und spezifische Energieverbräuche zwischen 3,5 und 5,0 Kilowattstunden pro Tonne entstehen. Vier- und Sechswalzenmühlen zeichnen sich durch einen niedrigeren spezifischen Energieverbrauch aus, der bei der Verarbeitung von trockenem und konditioniertem Malz typischerweise zwischen 1,85 und 2,55 Kilowattstunden pro Tonne liegt, während die Spelzen als natürliches Filtermedium erhalten bleiben.
Im Vergleich zu Vorgängersystemen wie der Bühler Maltomat III (Baureihe MDBA), die auf konventionelle Drucktastersteuerungen oder externe Prozessleitsysteme in Kombination mit pneumatischen Hilfseinrichtungen angewiesen war, setzt die Maltomat IV auf eine dezentrale, vollständig elektrische und ATEX-zertifizierte Bedienoberfläche. Standardisierte Branchenrichtlinien der European Brewery Convention und der American Society of Brewing Chemists definieren Schrotsiebprofile über fünf Standardfraktionen: Spelzen, Grobgrieß, Feingrieß, Grießmehl und Mehl. Die automatisierte Servomotorverstellung ermöglicht eine dynamische Kontrolle der Walzenspalttoleranzen im Bruchteil eines Millimeters, verringert die Standardabweichung über aufeinanderfolgende Siebfraktionen hinweg und verkürzt die Läuterzykluszeiten.
Herausgegeben von Sucithra Mani, Induportals-Redakteurin – adaptiert durch KI.
www.buhlergroup.com
Fordern Sie weitere Informationen an…
